

ANSI/ISO-wisselplaten selecteren voor het draaien van aluminium: een praktische gids
Sep 08, 2026
Uw draaibank is ingesteld voor een ochtendrun van 6061-T6 aluminium fittingen, en de tekening vraagt om een oppervlakteafwerking van 0,8 µm Ra. De wisselplaat die nog in de houder zat, werkte prima bij de staalklus van vorige week, en zal u vandaag in de steek laten. Aluminium is zacht, plakkerig en vatbaar voor laswerkzaamheden aan de snijkant. Een geometrie die is ontworpen voor staal zorgt dus voor gescheurde oppervlakken, snijkantsopbouw en materiaalverspilling. De oplossing is het selecteren van een wisselplaat die is gemaakt voor non-ferro draaien, en het ANSI/ISO-aanduidingssysteem geeft u de exacte woordenschat om dat met vertrouwen te doen.
ANSI/ISO-insertaanduidingen lezen
Het ISO 1832-aanduidingssysteem, in Noord-Amerika aangenomen als ANSI B212.4, beschrijft de vorm, de vrije hoek, de tolerantie en de afmetingen van een wisselplaat in een compacte reeks letters en cijfers. Het eerste teken definieert de vorm, het tweede de vrije hoek, het derde de tolerantieklasse, het vierde de spaanbreker en de stijl van het gat, en het vijfde tot en met zevende teken definieert de ingeschreven cirkel, dikte en neusradius.
| Positie | Wat het definieert | Aluminiumvriendelijke waarde |
|---|---|---|
| 1 | Vorm invoegen | C (80° ruit), D (55° ruit), T (60° driehoek) |
| 2 | Vrije hoek | C (7°) |
| 3 | Tolerantie | G (grondzijden) |
| 4 | Gat en spaanbreker | T (verzonken gat), aluminiumspecifieke spaanbreker |
| 5 | Ingeschreven cirkelgrootte | Gangbare maten: 09 (9,52 mm), 12 (12,7 mm) |
Voor aluminium is de derde positie belangrijker dan de meeste machinisten verwachten. Een wisselplaat met G-tolerantie is aan alle kanten geslepen, waardoor een scherpe en consistente snijkant ontstaat. Gevormde inzetstukken met een M- of U-tolerantie hebben een sterkere maar doffere rand bedoeld voor staal en gietijzer. Op aluminium duwt een gegoten rand het materiaal, genereert warmte en creëert een randopbouw. Geslepen wisselplaten kosten iets meer, maar maken het verschil tussen een zuivere afwerking van 0,4 µm en een gescheurd oppervlak van 3,2 µm.
Waarom het draaien van aluminium een andere geometrie vereist
Het lage smeltpunt van aluminium, de hoge taaiheid en de neiging tot koudlassen maken het tot een van de meest vergevingsgezinde en toch frustrerende materialen om te draaien. Het vergevingsgezinde deel is snelheid: aluminium kan worden gesneden met een snelheid van 400 tot 600 m/min met ongecoat hardmetaal, ver boven de typische staalsnelheden, en de snijkrachten blijven laag. Het frustrerende deel is de opgebouwde voorsprong. Bij lage snelheden of met een botte rand wordt aluminium aan het inzetstuk gelast. De las groeit en de volgende passage scheurt het oppervlak van het werkstuk.
Een positieve spaanhoek verandert de werking van de snede. De positieve harkgeometrie scheert het zachte aluminium weg in plaats van het te ploegen, waardoor de snijkracht en hitte worden verminderd. Dit is de reden waarom de meest betrouwbare aluminium wisselplaten een positieve geometrie hebben: STEG, DCGT en TCGT vertrouwen allemaal op geslepen randen met een hoge positieve spaanhoek. Het gepolijste harkvlak is net zo belangrijk. Een spiegelglad bovenoppervlak vermindert wrijving, verbreekt de hechting en houdt de snijzone schoon.
De juiste wisselplaatgeometrie selecteren
Vier geometrieën dekken bijna elke aluminium draaibewerking af. De keuze hangt af van de vorm van het onderdeel dat u moet bereiken en de vereiste sterkte van de snijkant.
| Type invoegen | Hoek | Typisch gebruik |
|---|---|---|
| CCGT | 80° diamant | Rondom draaien, ondiepe sneden, goede snijkantvastheid |
| DCGT | 55° diamant | Afwerking, kleine diameters, draadsnijden |
| TCGT | 60° driehoek | Algemeen draaien, hogere voedingen, zwaardere verspaning |
| VBGT | 35° diamant | Kopieerdraaien, smalle groeven, moeilijk bereikbare functies |
Begin met een STEG- of TCGT-geometrie voor algemeen werk. De C-vorm balanceert de sterkte van de snijkant en de toegang tot het werkstuk, terwijl de T-vorm sterker is en een zwaardere voeding accepteert. Voor het nabewerken snijdt een DCGT met een kleine neusradius van ongeveer 0,2 mm een schoner profiel met minder trillingen. Welke vorm u ook kiest, zorg ervoor dat de wisselplaat een G-tolerantie heeft, een gepolijst spaanvlak en een spaanbreker ontworpen voor aluminium als de leverancier deze aanbiedt.
Snelheden, voedingen en snijoefeningen
De bewerkbaarheid van aluminium maakt agressieve parameters mogelijk, maar de wisselplaatgeometrie bepaalt nog steeds de grens. Met ongecoat hardmetaal en koelvloeistof kan een 6061-T6-bar draaien met een snijsnelheid van 450 tot 600 m/min, een voeding van 0,15 tot 0,25 mm/omw en een snedediepte van 1 tot 3 mm voor voorbewerken. Voor het nabewerken verhoogt u de snelheid naar 600 tot 800 m/min, verlaagt u de voeding naar 0,05 tot 0,10 mm/omw en gebruikt u een diepte van 0,2 tot 0,5 mm.
| Operatie | Snelheid (m/min) | Voer (mm/omw) | Snedediepte (mm) | Verwachte Ra (μm) |
|---|---|---|---|---|
| Voorbewerken | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Afwerking | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PCD-afwerking | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Gebruik royale koelvloeistof met een smeermiddelverhogend additief als de machine hierover beschikt; een semi-synthetische concentratie van 8 tot 10% werkt goed. Als er geen koelvloeistof beschikbaar is, zorgt de luchtstoot ervoor dat de spanen niet opnieuw worden gesneden. Droog zagen van aluminium is mogelijk bij hoge snelheden, maar een gepolijst spaanvlak is essentieel om hechting te voorkomen. Houd de snijsnelheid waar mogelijk boven de 250 m/min; daaronder keert de opgebouwde rand terug, zelfs met een goede geometrie.
Hoe de kwaliteit van de wisselplaat tot uiting komt in eindproducten
De link tussen een goed gekozen wisselplaat en een hoogwaardig afgewerkt onderdeel komt neer op oppervlakte-integriteit, maatvastheid en herhaalbaarheid. Een gedraaid aluminium onderdeel met een ruw of uitgesmeerd oppervlak vertelt u dat de snijkant het begeeft, en zodra de rand bezwijkt, volgt er dimensionale drift. Als dat onderdeel moet passen bij andere onderdelen, een scharnierpen in de boring of een slotmechanisme in de behuizing, is het resultaat vastlopen, lekken of voortijdige slijtage.
Bij bouwproducten zorgen deze kleine onderdelen ervoor dat de grote samenstellingen werken. De soepele werking van een schuifraam hangt af van rollen en vergrendelingscomponenten die met nauwe toleranties zijn bewerkt; slechte afwerking betekent hier een raam dat rammelt of weigert te glijden.
 Links-rechts aluminium schuifraam met dubbele spoorrollen Dit schuifraam maakt gebruik van nauwkeurig bewerkte rollen en meerpuntssluitingen, waardoor direct wordt ingegaan op het punt van het artikel over kleine onderdelen die een soepele werking bepalen. Het dubbelsporige roestvrijstalen systeem en de EPDM-afdichtingen beloven betrouwbare en onderhoudsarme prestaties. Bekijk Product →
Openslaande deuren zijn niet anders. Hun taatsscharnieren en meerpuntssluitingen bevatten gedraaide onderdelen. Het verschil tussen een deur die met een zachte klik sluit en een deur die geforceerd moet worden, wordt bepaald door de afwerking en tolerantie van die onderdelen.
 Aluminium openslaande deur met meerpuntssluiting De robuuste scharnieren en meerpuntssluitingen van de vleugeldeur benadrukken het belang van tolerantie voor gedraaide componenten, zoals vermeld in de vorige paragraaf. Het biedt een veilige, rammelvrije sluiting met doorlopende EPDM-pakkingen voor isolatie en weerbestendigheid. Bekijk Product →
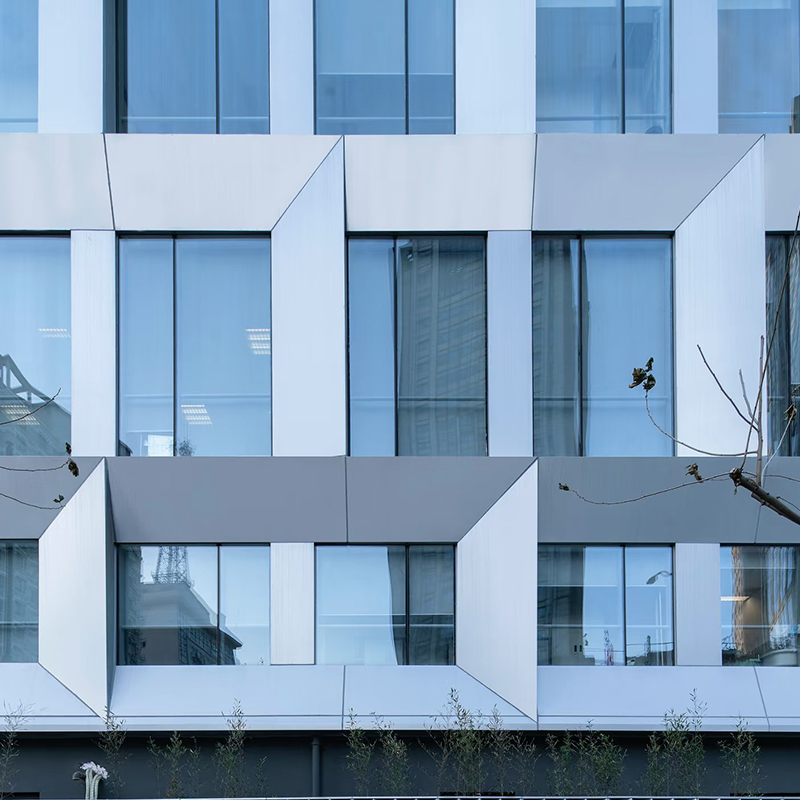
Unitized vliesgevelsystemen zijn afhankelijk van machinaal bewerkte connectoren, beugels en bevestigingsmiddelen die zijn gemonteerd op strakke nominale afmetingen. Eén gedraaid onderdeel dat buiten de tolerantie valt, kan een paneel een millimeter rechtop laten zitten en een lucht- of waterlekpad over de gevel creëren.
 Unitized aluminium vliesgevel voor hoge gevels Dit in de fabriek gemonteerde vliesgevelsysteem is gebaseerd op nauwkeurig bewerkte connectoren en beugels, passend bij de bespreking van tolerantie in gevelconstructies in het artikel. De uniforme constructie versnelt de installatie en zorgt voor een consistente afdichting bij grote projecten. Bekijk Product →
Omdat er per project duizenden van dergelijke componenten nodig zijn, wordt zelfs een uitvalpercentage van 1% een kostbaar probleem. Daarom leveren machinewerkplaatsen de aluminium raam- en deurindustrie schakel over op speciale aluminium inzetstukken in plaats van genoegen te nemen met stalen gereedschappen. Dezelfde discipline geldt voor iedereen die in eigen beheer aluminium draait: lees de ANSI/ISO-code, laad een geslepen en gepolijste wisselplaat met positieve spaanhoek en controleer de oppervlakteafwerking aan het begin van de batch. Als u vlekken ziet, repareer dan het gereedschap voordat u de snelheid aanpast. Iedereen die raamsystemen specificeert, vindt gerelateerde richtlijnen in onze Koop- en installatiegids voor schuiframen .
Een eenvoudige aankoopchecklist
Wanneer u een gereedschapscatalogus opent, houdt u deze lijst bij de hand:
- Controleer of de vorm, de grootte van de ingeschreven cirkel en de dikte overeenkomen met de houderzak.
- Vereist een G-tolerantieklasse voor een geslepen, scherpe snijkant.
- Zoek naar een gepolijst harkvlak; Skip gecoate staalgeoriënteerde wisselplaten.
- Kies voor een positieve harkgeometrie en voer een snelheid boven 250 m/min uit.
- Test één inzetstuk op een echt onderdeel voordat u een grote doos koopt.
De ANSI/ISO-code vertelt je precies wat er in de doos zit. Een paar minuten verificatie aan de machine vertelt u of die specificatie bij uw toepassing past. Voor het draaien van aluminium zijn scherpe, gepolijste wisselplaten met positieve spaak niet onderhandelbaar; al het andere is een variabele die je kunt aanpassen.
- Mobiel
- Producten
- Aluminium raamserie
- Serie aluminium deuren
- Aluminium veranda-serie
- Aluminium schuifdakserie
- Serie aluminium lamellen
- Aluminium relingserie
- Aluminium vliesgevel
- Aluminium paneel
- Hulpmaterialen voor aluminium deuren, ramen en vliesgevels
- Neem contact met ons op
-
-
+86-137 5720 8001

-
[email protected]

-
Kamer 102, gebouw 7, Shushan Road nr. 399, Hudong Street, Wuxing District, Huzhou City, provincie Zhejiang, China

-